PS-1160QS(エントリーボード)
カテゴリ: 電気絶縁材料・工業材料
RICOLITE
PS-1160QS
紙基材フェノール樹脂積層板
特徴 耐ドリル折損性良好
穴位置精度良好
主用途 細径ドリル加工(φ0.3㎜~φ0.35㎜)
フレキシブルプリント板
一般特性
| 品 番 | PS-1160QS | |
|---|---|---|
| 比 重 | 1.43 | |
| 硬 度 | 58 | |
| 表面粗度(μm) | 1.6 | |
| 曲げ弾性率 | 縦 | 7.2 |
| 横 | 5.1 | |
| 標準厚み | 0.4mm, 0.6mm | |
上記は、実測値の一例であり、保証値ではありません
試験データ:ドリル折損性
エントリー&バックアップボードの間に、銅張積層板(0.2mm厚 FR−4 35μm両面銅箔)を所定枚数重ねてセットし、4000回の貫通ドリル穴明け加工をして、キリの折損回数を調べた結果です。
エントリボード:PS−1160QS(0.4mm厚) バックアップ:PS1160G (1.5mm厚)
表1.ドリル加工条件
| ドリルビット | 直径:0.3mmφ 刃長:5.0mm |
|---|---|
| 回転数 | 80,000rpm |
| 送り速度 | 1.6m/min |
| ショット数 | 4000 shots |
表2.基板重ね枚数とビット折れショット数との関係
| ショット数 shots | ビット折れ発生数/試験数 | |||
|---|---|---|---|---|
| 6枚重ね | 7枚重ね | 8枚重ね | ||
| PS-1160QS 0.4mm厚 | 1〜1000 | 0/16 | 0/16 | 0/8 |
| 1001〜2000 | 0/16 | 0/16 | 0/8 | |
| 2001〜3000 | 0/16 | 0/16 | 2/8 | |
| 3001〜4000 | 0/16 | 0/16 | 2/8 | |
| 計 | 0/16 | 0/16 | 4/8 | |
| アルミニウム板 0.2mm厚 | 1〜1000 | 1/16 | 4/16 | 4/8 |
| 1001〜2000 | 1/16 | 8/16 | 3/8 | |
| 2001〜3000 | 0/16 | 2/16 | 1/8 | |
| 3001〜4000 | 0/16 | 2/16 | – | |
| 計 | 2/16 | 16/16 | 8/8 | |
※PS-1160QSをエントリボードに使用した場合、基板7枚重ねで4000回の穴明け加工を行っても、一度もキリが折れませんでした。
試験データ:穴位置ズレ
ドリル入口側とドリル出口側の穴位置ズレデータをとり分布をまとめました。
表3.穴位置ズレデータの取得方法
| ショット区分 | 取得データ |
|---|---|
| 1〜50 | 各50ショットの位置精度を測定 |
| 951〜1000 | |
| 1951〜2000 | |
| 2951〜3000 | |
| 3951〜4000 |
表4.穴位置精度試験結果 (単位:μm)
| 6枚重ね | |||
|---|---|---|---|
| Ave | Ave+3δ | Max | |
| PS−1160QS | 14 | 36 | 39 |
| アルミニウム板 | 16 | 39 | 47 |
グラフ1.穴位置ズレの分布
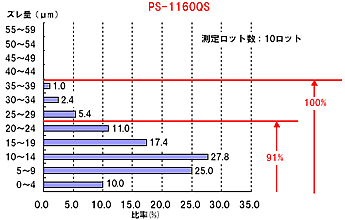
PS-1160QS
アルミニウム板
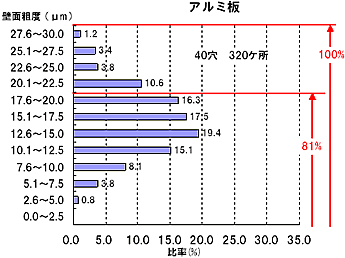
試験データ:壁面粗度
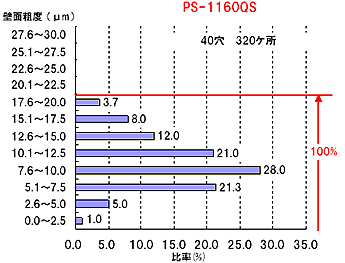
ドリル穴の壁面粗度(凸凹の度合い)をマイクロセクション法で測定しました。
壁面の滑らかさは、スルーホールメッキの信頼性向上につながります。
表5.表面粗度データの取得方法
| ショット区分 | 取得データ |
|---|---|
| 1〜5 | 各5ショットの壁面粗度を測定 |
| 996〜1000 | |
| 1996〜2000 | |
| 2996〜3000 |
表6.壁面粗度試験結果(単位:μm)
| Ave. | Max. | |
|---|---|---|
| PS-1160QS | 10 | 19 |
| アルミニウム板 | 16 | 30 |
グラフ2.壁面粗度の分布
PS-1160QS
アルミニウム板